当前位置:网站首页 » 供应列表
栏目分类
Column安徽中旺特电缆有限公司
地 址:安徽省天长市经济开发区
苏经理:15655066688
电 话:0550-7531878
传 真:0550-7531878
网 址:http://www.zwt-cable.cn

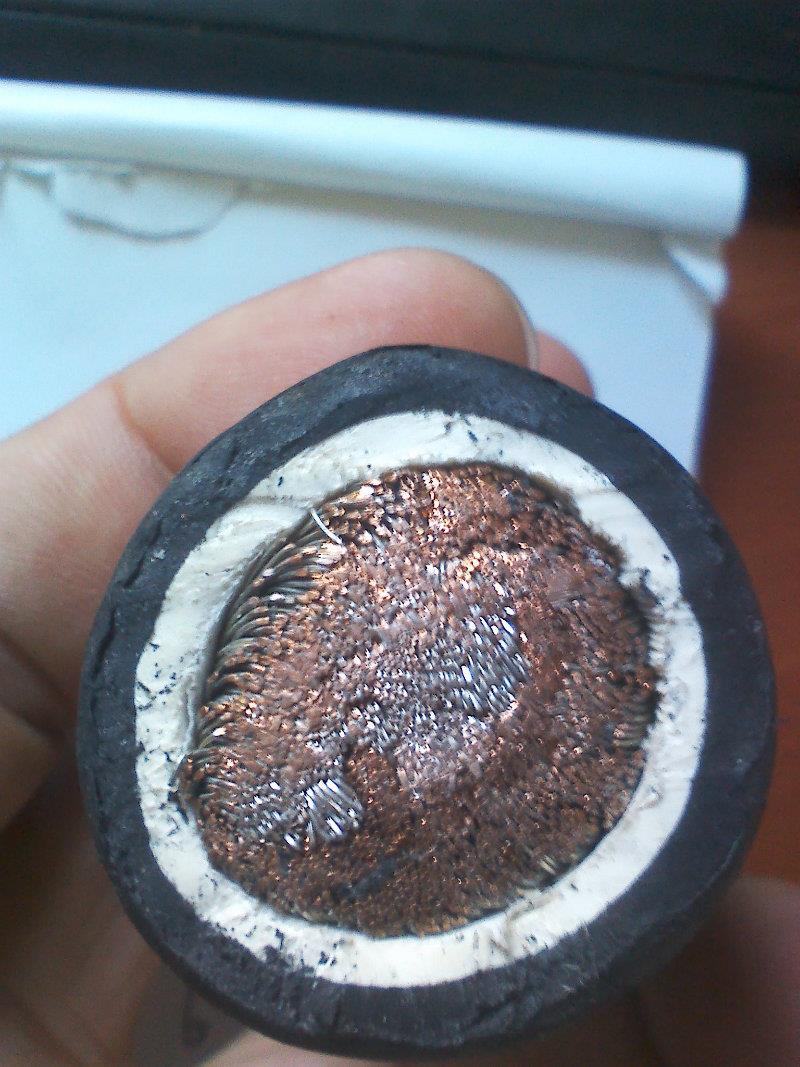 广东CJPJ85/SC16*1.0,CJPJ85/SC19*1.0厂家供应原有的标准和标准已远远不能满足新形势下对门锁的。特别是我国加入WTO在即,经济全球一体化势在必行,我国门锁产品的档次和必须提高。为了与接轨,为了缩小与世界发达的差距,有利于消除贸易壁垒,增加出口创汇,以促进我国锁具行业的发展,参与竞争。所以原有的门锁标准必须进行修订,轻工业局、全国日用五金标准化中心分别发文通知,对原有的四个门锁标准进行了修订。并把原弹子门锁(SG25-8)与外装双舌门锁(GB8385-87)合并,增加双扣(老虎)门锁而成为外装门锁标准。
|
型 号
|
名 称
|
|
ZRNH-KVV
|
聚氯乙烯绝缘聚氯乙烯护套阻燃A(B、C、D)类耐火控制电缆
|
|
ZRNH-KVVP
|
聚氯乙烯绝缘编织屏蔽聚氯乙烯护套阻燃A(B、C、D)类耐火控制电缆
|
|
ZRNH-KVVP2
|
聚氯乙烯绝缘铜带屏蔽聚氯乙烯护套阻燃A(B、C、D)类耐火控制电缆
|
|
ZRNH-KVVP3
|
聚氯乙烯绝缘铝塑复合带屏蔽聚氯乙烯护套阻燃A(B、C、D)类耐火控制电缆
|
|
ZRNH-KVV22
|
聚氯乙烯绝缘钢带铠装聚氯乙烯护套阻燃A(B、C、D)类耐火控制电缆
|
|
ZRNH-KVVP2-22
|
聚氯乙烯绝缘铜带屏蔽钢带铠装聚氯乙烯护套阻燃A(B、C、D)类耐火控制电缆
|
|
ZRNH-KVVP32
|
聚氯乙烯绝缘细钢丝铠装聚氯乙烯护套阻燃A(B、C、D)类耐火控制电缆
|
|
ZRNH-KVVR
|
聚氯乙烯绝缘聚氯乙烯护套阻燃A(B、C、D)类耐火软控制电缆
|
|
ZRNH-KVVRP
|
聚氯乙烯绝缘编织屏蔽聚氯乙烯护套阻燃A(B、C、D)类耐火软控制电缆
|
|
ZRNH-KYJV
|
交联聚乙烯绝缘聚氯乙烯护套阻燃A(B、C、D)类耐火控制电缆
|
|
ZRNH-KYJVP
|
交联聚乙烯绝缘编织屏蔽聚氯乙烯护套阻燃A(B、C、D)类耐火控制电缆
|
|
ZRNH-KYJVP2
|
交联聚乙烯绝缘铜带屏蔽聚氯乙烯护套阻燃A(B、C、D)类耐火控制电缆
|
|
ZRNH-KYJVP3
|
交联聚乙烯绝缘铝塑复合带屏蔽聚氯乙烯护套阻燃A(B、C、D)类耐火控制电缆
|
|
ZRNH-KYJV22
|
交联聚乙烯绝缘钢带铠装聚氯乙烯护套阻燃A(B、C、D)类耐火控制电缆
|
|
ZRNH -
KYJVP2-22
|
交联聚乙烯绝缘铜带屏蔽钢带铠装聚氯乙烯护套阻燃A(B、C、D)类耐火控制电缆
|
|
ZRNH -KYJVP32
|
交联聚乙烯绝缘细钢丝铠装聚氯乙烯护套阻燃A(B、C、D)类耐火控制电缆
|

|
型 号
|
标 称 截 面(mm2)
|
|||||
|
0.75
|
1.0
|
1.5
|
2.5
|
4
|
6
|
10
|
|
芯 数
|
||||||
|
ZRNH -KVV
|
2-48
|
2-14
|
2-10
|
|||
|
ZRNH -KVVP
|
||||||
|
ZRNH -KYJV
|
||||||
|
ZRNH -KYJVP
|
||||||
|
ZRNH -KVVP2
|
2-48
|
4-14
|
4-10
|
|||
|
ZRNH -KVVP3
|
||||||
|
ZRNH -KYJVP2
|
||||||
|
ZRNH -KYJVP3
|
||||||
|
ZRNH -KVV22
|
4-48
|
4-37
|
4-14
|
4-10
|
||
|
ZRNH -
KVVP2-22
|
||||||
|
ZRNH -KYJV22
|
||||||
|
ZRNH -
KYJVP2-22
|
||||||
|
ZRNH -KVV32
|
7-37
|
7-24
|
4-14
|
4-10
|
||
|
ZRNH -KYJV32
|
||||||
|
ZRNH -KVVR
|
2-48
|
4-14
|
4-10
|
|||
|
ZRNH -KVVRP
|
2-61
|
2-48
|
4-6
|
|
序号
|
项 目
|
单 位
|
指 标
|
试验方法
|
|
1
|
电缆结构及导体电阻
|
符合GB/T3956-2008标准(IEC60228:2004)
|
GB/T3048.4-2007
|
|
|
2
|
绝缘线芯交流50Hz火花试验
|
KV
|
6
|
GB/T3048.9-2007
|
|
3
|
工频5min电压试验
|
KV
|
3
|
GB/T3048.8-2007
|
|
4
|
绝缘线芯电压试验
0.6mm及以下
0.6mm及以上
|
KV
|
2
2.5
|
GB/T3048.8-2007
|
|
代号
|
适用范围
|
供火时间+冷却时间(min)
|
试验电压
(V)
|
合格指标
|
试验方法
|
|
N
|
0.6/1KV及以下电缆
|
90+15
|
额定值
|
1. 2A熔断器不断
2. 指示灯不熄
|
GB/T19216.23-2003
(IEC60331-23:1999)
|
 我们的建议是:在高速加工中尽可能增加切削时间在整个工作时间中的比例,减少非加工时间(如换刀、调整、空行程等);面铣和立铣加工:采用用小或中等尺寸的刀具和分层切削的加工策略;在槽铣加工时,采用分层切削,小的切深,中等进给。由于切削速度高,同样可以得到高的进给速度。还有一些具体的加工:球头铣刀使用时应其近中心处切削速度极小,接近于零,因此切削条件比较恶劣。因此有可能的话,应该是铣刀轴线与工件的法线方向由一个倾斜角。