耐高温专用耐油电缆:
本产品适用于冶金、石油、化工以及发电厂等工矿企业,在高温条件下和恶劣环境中(如酸、碱、油水低温条件)作为各种电器、仪表及自动装置之连接线,供交流额定电压450/750伏及以下控制、监控及保护电路行装场合下使用。
1、额定电压:交流Uo/U;450/750V
2、工作温度:序号1~4 -60~+200℃
序号5~14 -15~+105℃
3、绝缘电阻(20℃)不低于50MΩ·km
4、导体线芯直流电阻(20℃)符合GB3956-97规定
5、无铠装电缆允许弯曲半径不小于电缆外径的6倍,铠装电缆允许弯曲半径不小于电缆外径的12倍。
6、安装敷设温度:序号1~4 -45℃
序号5~14 0℃
螺杆空压机作为广泛的工业机器之一,在运行的时候需要哪些方面的?从主要的五个方面可以把说清楚,虽然不够,但是比较常见的都是有提到。螺杆空压机无法启动造成这个的可能性比价多,但是有经验的工程师一般都会从以下几个方面去考虑:一,丝是否烧坏了,这个是比较常见的了。二,保护机器的继电器失去了效果。三,启动按钮接触不良,这个不太常见,因为现在螺杆空压机,除非真的是贪图便宜而买的价格很低的机器,否则一般是不会出现这样的的,就算出现了也很好解决。

广东电梯随行控制屏蔽电缆保质保量
型号及名称:
|
序号
|
型号
|
名称
|
|
1
|
KFF
|
氟塑料绝缘和护套控制电缆
|
|
2
|
KFFP
|
氟塑料绝缘和护套屏蔽控制电缆
|
|
3
|
KFFR
|
氟塑料绝缘和护套控制软电缆
|
|
4
|
KFFRP
|
氟塑料绝缘和护套屏蔽控制软电缆
|
|
5
|
KFV
|
氟塑料绝缘聚氯乙烯护套控制电缆
|
|
6
|
KFVP
|
氟塑料绝缘聚氯乙烯护套屏蔽控制电缆
|
|
7
|
KFVR
|
氟塑料绝缘聚氯乙烯护套控制软电缆
|
|
8
|
KFVRP
|
氟塑料绝缘聚氯乙烯护套屏蔽控制软电缆
|
|
9
|
KFV22
|
氟塑料绝缘聚氯乙烯护套钢带铠装控制电缆
|
|
10
|
KFVP22
|
氟塑料绝缘聚氯乙烯护套钢带铠装屏蔽控制电缆
|
|
11
|
KFVR22
|
氟塑料绝缘聚氯乙烯护套钢带铠装控制软电缆
|
|
12
|
KFVRP22
|
氟塑料绝缘聚氯乙烯护套钢带铠装屏蔽控制软电缆
|
|
13
|
KFFV22
|
氟塑料绝缘和内护套聚氯乙烯外护套钢带铠装控制电缆
|
|
14
|
KFFRV22
|
氟塑料绝缘和内护套聚氯乙烯外护套钢带铠装控制软电缆
|
|
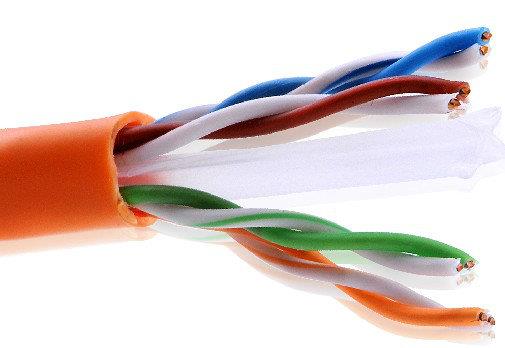
耐油电缆:
本产品适用交流额定电压450/750V及以下家电器,电动工具和各种移动电气设备
使用特性
额定电压300/500V(YZ型),450/750V(YC型);线芯的长期充许工作温度应不超过65℃ ;“W”型电缆具有耐气候和一定的耐油性能,适宜于在户外或接触油污的场合使用;ZR-型电缆具有阻燃性能。
生产执行标准 JB8735.-1998.
型号、名称及主要
|
型号
|
名称
|
主在
|
|
YQ、YQW
|
轻型橡套软电缆
|
用于轻型移动电气设备和工具
|
|
YZ、YZW
|
中型橡套软电缆
|
用于轻型移动电气设备和工具
|
|
YC、YCW
|
重型橡套软电缆
|
用于各种移动电气设备,能承受较大的机械外力的作用
|
广东电梯随行控制屏蔽电缆保质保量
对于双作用的气动、液动、电动执行机构,一般都没有复位弹簧。作用力的大小与它的运行方向无关,选择执行机构的关键在于弄清的输出力和电机的转动力矩。对于单作用的气动执行机构,输出力与阀门的开度有关,调节阀上的出现的力也将影响运动特性,因此在整个调节阀的开度范围建立力平衡。行机构类型的确定对执行机构输出力确定后,根据工艺使用环境,选择相应的执行机构。对于现场有防爆时,应选用气动执行机构,且接线盒为防爆型,不能选择电动执行机构。
规格范围
|
型号
|
额定电压(V)
|
芯数
|
标准截面(Mm2)
|
|
YQ、YQW
|
300/300
|
2,3
|
0.3-0.5
|
|
YZ、YZW
|
300/300
|
2,3,4,5 3+1
|
1.5-6
|
|
YC
|
450/750
|
1
2
3,4
5
|
1.5-240
1.5-95
1.5-150
1.5-25
|
|
YCW
|
450/470
|
2
3
3+1
|
35-95
120-150
2.5-150
|
广东电梯随行控制屏蔽电缆保质保量同时,轴承工件的表面凸峰受到快速切削,切削与反切削的作用除去轴承工件表面上的凸峰和磨削变质层。这一阶段被称为切削阶段,在这个阶段切除了大部分的金属余量。轴承的半切削随着加工的继续进行,轴承工件表面逐渐被磨平。这时,磨石与工件表面接触面积增加,单位面积上的压力降低,切削深度减小,切削能力减弱。同时,磨石表面的气孔被堵塞,磨石处于半切削状态。这一阶段被称为轴承精加工的半切削阶段,在半切削阶段轴承工件表面切削痕迹变浅,并出现较暗的光泽。